A gyártóüzemek belső logisztikájában naponta jelentős mennyiségű alapanyag, alkatrész és késztermék mozog a raktár, a gyártósorok és a munkaállomások között. Ennek költsége mégsem mindig jelenik meg külön tételként. A targoncák üzemeltetési költsége általában jól nyomon követhető, a kézi anyagmozgatás ráfordításai viszont könnyebben rejtve maradnak. Ide tartozik a szállítással töltött munkaidő, a plusz fordulók és a fizikai terhelésből eredő kiesés is.
Egy elektromos vontató beruházási költségét ezért nem érdemes önmagában egy kézi kocsi árához hasonlítani. A valódi kérdés az, mennyibe kerül jelenleg az anyag eljuttatása a felhasználás helyére, és ebből mennyi takarítható meg a belső logisztika átszervezésével.
Mennyibe kerül valójában a kézi anyagmozgatás egy gyártóüzemben?
A kézi anyagmozgatás első ránézésre olcsó megoldás. A kocsik már rendelkezésre állnak, külön gépkezelőre nincs szükség, a dolgozó pedig szükség esetén eltolja vagy elhúzza az anyagot a következő állomásig. Az így eltöltött idő azonban ugyanúgy része a munkaerőköltségnek, még akkor is, ha a vállalat nem külön logisztikai feladatként számolja el.
Ez különösen akkor válhat jelentőssé, ha ugyanaz a művelet egy műszak alatt sokszor ismétlődik. Öt vagy tíz perc egyetlen fordulónál kevésnek tűnhet, napi húsz-harminc szállításnál azonban már több munkaórát jelent. Ha ehhez két dolgozó szükséges, vagy a teher mérete miatt több fordulót kell megtenni, a költség tovább nő.
A munkaidő egy része szállításra megy el
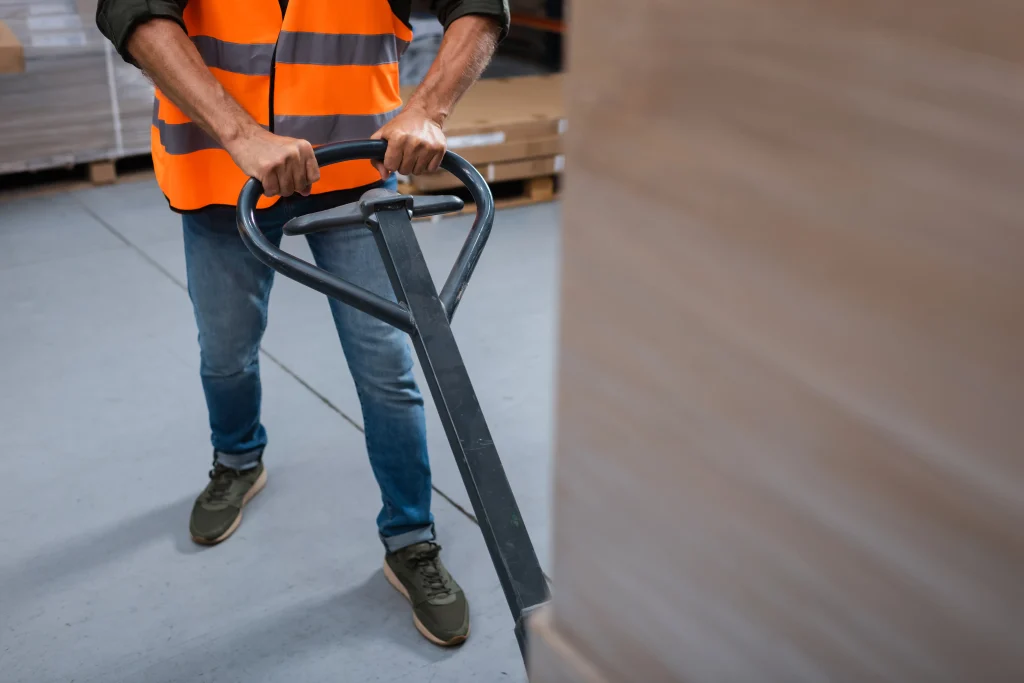
Egy operátor ideje akkor termel közvetlen értéket, ha a saját feladatát végzi. Ha rendszeresen el kell hagynia a munkaállomását azért, hogy alapanyagot hozzon, üres tárolót vigyen vissza vagy készterméket mozgasson tovább, a gyártási idejének egy része belső logisztikára megy.
Ennek hatásai elsőre nem látványosak. A gyártás működik, az anyag célba ér, a dolgozó pedig néhány perc múlva visszatér az állomására. A veszteség az ismétlődésből keletkezik. Ha egy nyolcórás műszak során több munkatárs is rendszeresen megszakítja a munkáját szállítás miatt, az éves szinten már jelentős munkaidőt köthet le.
Emellett a kézi mozgatás kapacitása korlátozott. Egy dolgozó csak akkora tömeget és annyi kocsit tud biztonságosan mozgatni, amennyit a fizikai terhelés, a padló minősége, az emelkedők és a rendelkezésre álló hely megengednek. Emiatt ugyanahhoz az anyagmennyiséghez több forduló vagy több ember válhat szükségessé.
Egy elektromos vontatónál a fizikai erőkifejtést a hajtás veszi át. A kezelő feladata elsősorban a szerelvény irányítása, így egyetlen út során nagyobb anyagmennyiség mozgatható. A megtakarítás éppen ezért részben abból származik, hogy ugyanaz a szállítási feladat kevesebb emberi munkaidőt igényel.
A kézi mozgatás munkavédelmi kockázatot is jelent
Egy gépjárműipari alkatrészgyártásban végzett kutatás 236, kézi anyagmozgatással összefüggő munkahelyi sérülést és mozgásszervi megbetegedést vizsgált. A balesetek 55,7%-a toláshoz vagy húzáshoz kapcsolódott. A mozgásszervi megbetegedések 81,6%-a emelési és leengedési feladatok során alakult ki, az érintett testrészek között pedig az alsó háti régió szerepelt a leggyakrabban.
Egy sérülés gazdasági hatása túlmutat az adott munkanapon. Kieshet egy tapasztalt dolgozó, át kell szervezni a műszakot, túlórára vagy helyettesítésre lehet szükség, és a kieső munkatárs feladatait mások között kell elosztani. Súlyosabb esetben a termelési kapacitás is csökkenhet.
Az elektromos vontató ebben a helyzetben a rendszeresen ismétlődő nagy erőkifejtést csökkenti. Ez főként azokon az útvonalakon jelentős, ahol naponta sokszor ugyanazokat a nehéz kocsikat kell mozgatni.
A rosszul szervezett belső logisztika a termelést is lassíthatja
Az anyagmozgatás költségét érdemes az ellátott gyártási folyamattal együtt vizsgálni. Ha az alkatrészek eseti jelleggel érkeznek a sorhoz, könnyen előfordulhat, hogy az egyik állomás túl sok anyagot kap, egy másiknál pedig várakozás alakul ki.
A dolgozók ilyenkor sokszor maguk próbálják megoldani az anyaghiányt. Elmennek a szükséges alkatrészért, másik kocsit keresnek, vagy jelzik a raktárnak, hogy soron kívüli kiszállításra van szükség. Ezek az improvizált megoldások rövid távon működnek, közben azonban további mozgást és várakozást építenek a folyamatba.
A kézi anyagmozgatás valós költsége ezért több tényezőből áll össze. Ide tartozik a dolgozók szállítással töltött ideje, a szükséges fordulók száma, az alacsonyabb szállítási kapacitás, az esetleges termelési várakozás, valamint a fizikai terhelésből eredő kiesés kockázata.
Milyen megtakarítást hoz az elektromos vontatók bevezetése?
Egy elektromos vontató akkor tud érdemi megtakarítást hozni, ha egy jól megtervezett anyagáramlás részeként működik, és olyan feladatot vesz át, amelyet korábban több fordulóval, nagy fizikai terheléssel vagy több dolgozó bevonásával végeztek el.
A beruházás megtérülését ezért mindig a jelenlegi folyamathoz kell viszonyítani. Első lépésként azt kell megmérni, hány szállítás történik naponta, mennyi ideig tart egy forduló, hány ember vesz részt benne, milyen mennyiséget mozgatnak, illetve milyen gyakran alakul ki várakozás az anyagellátás miatt.
Több kocsi mozgatható egyetlen fordulóval
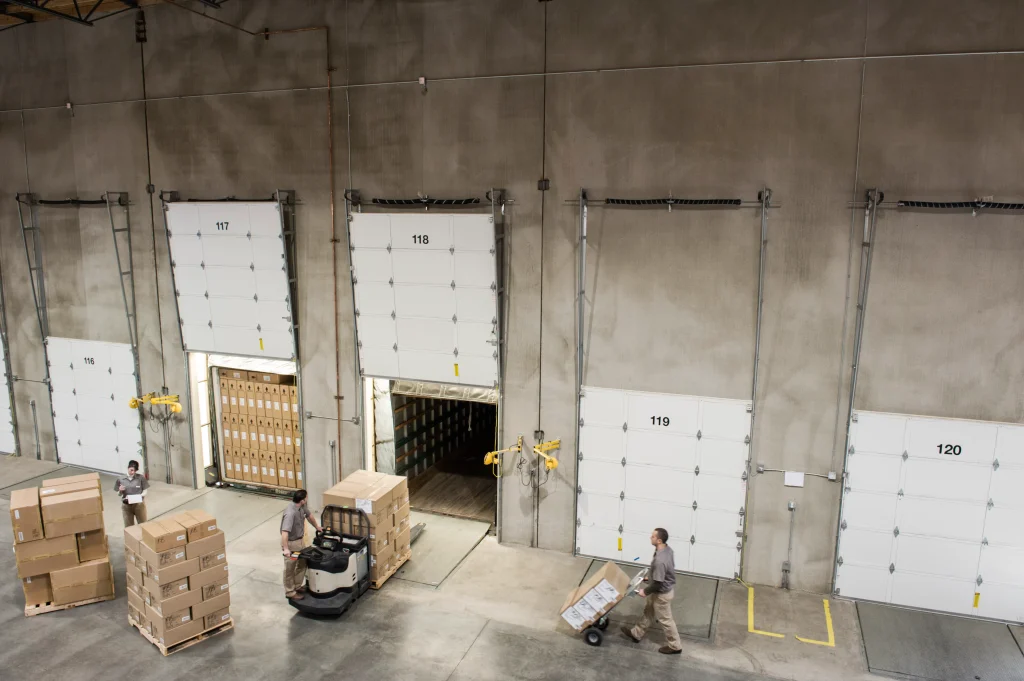
A kézi szállítás egyik korlátja, hogy egy dolgozó egyszerre jellemzően egy kocsit tud biztonságosan mozgatni. Ha több munkahelyet kell ugyanazon az útvonalon ellátni, minden egyes kocsi külön fordulót jelenthet.
A Zallys elektromos vontatók segítségével több kocsi szerelvénybe kapcsolható, így egy kezelő egyetlen út során több állomáshoz is eljuttathatja a szükséges anyagot. Ez lehetőséget teremt arra, hogy a korábbi eseti szállítások helyett tervezett körjáratok működjenek.
Ha négy termelési pontot külön-külön kell feltölteni, négy oda-vissza út szükséges. Egy megfelelően kialakított vontatós szerelvény ugyanazokat a kocsikat egy kör során is eljuttathatja a kijelölt pontokra. A megtakarítás nagysága az útvonal hosszától és a rakodási időtől függ, a felesleges oda-vissza mozgás azonban már önmagában csökkenthető.
A nagyobb szállítási kapacitás másik előnye, hogy ritkábban kell megszakítani a gyártási munkát. Ha az alapanyag kiszámítható időpontban érkezik, az operátoroknak kisebb eséllyel kell saját maguknak utánpótlást keresniük.
A milk-run rendszer kiszámíthatóbbá teszi az anyagellátást
Az elektromos vontatók egyik tipikus felhasználási területe a milk-run rendszer. Ennek lényege, hogy a vontató meghatározott útvonalon és meghatározott időközönként járja végig a kiszolgált állomásokat. A teljes kocsikat vagy tárolókat leadja, az üreseket pedig visszaszállítja a feltöltési pontra.
A milk-run módszert vizsgáló kutatás szerint az összehangolt szállítási rendszer képes csökkenteni a szállítási és készletezési költségeket. A módszer egyik fő előnye, hogy az eseti fuvarok helyét tervezhető, ismétlődő útvonalak veszik át.
Üzemi környezetben ez azért fontos, mert az anyagellátás ritmusa összehangolható a gyártással. Ha például egy kör harminc percenként érinti ugyanazt a munkaállomást, az ott tárolt anyagmennyiséget ehhez az időszakhoz lehet méretezni. Így nincs szükség arra, hogy többórás készlet foglalja a helyet közvetlenül a sor mellett.
A milk-run ugyanakkor csak akkor működik jól, ha a körjárat kapacitása megfelel a tényleges anyagigénynek. Túl hosszú útvonal vagy túl sok megálló esetén késhet az utánpótlás, túl nagy készletek szállítása pedig feleslegesen terheli a szerelvényt és a munkaállomások környezetét.
A megtérülést a teljes szállítási ciklus alapján érdemes számolni
Egy elektromos vontató megtérülési számításánál a gép beszerzési árát össze kell vetni a jelenlegi rendszer éves költségével. Ehhez először meg kell határozni az anyagmozgatással töltött munkaórákat.
Ha például egy dolgozó műszakonként két órát tölt kocsik mozgatásával, ez éves szinten több száz munkaórát jelenthet. Ha ugyanazt a feladatot egy vontatós körjárat lényegesen rövidebb idő alatt végzi el, a felszabaduló kapacitás már számszerűsíthető.
Ehhez hozzáadódik a kevesebb szállítási forduló, a kieső idő mérséklődése és az a kapacitás, amelyet a vontatóval egyszerre nagyobb árumennyiség mozgatása tesz lehetővé. Az ergonómiai előnyt külön érdemes kezelni, hiszen ennek pénzügyi hatása vállalatonként erősen eltér.
A megtérülési idő ezért nem általánosítható minden üzemre. Sokkal pontosabb eredményt kapunk, ha a vállalat saját útvonalait, ciklusidejét, munkaerőköltségét és napi szállítási volumenét használjuk a számításokhoz.
Hogyan választható ki a megfelelő elektromos vontató egy adott üzemhez?
A megfelelő vontató kiválasztása nem a legnagyobb elérhető teljesítmény megkeresésével kezdődik. Először azt kell meghatározni, milyen feladatot fog ellátni a gép, milyen gyakran használják majd, és milyen környezetben kell mozognia.
A túl kicsi teljesítményű gép nem képes megbízhatóan kiszolgálni a szükséges terhelést. A jelentősen túlméretezett eszköz pedig fölösleges beruházási költséget, nagyobb helyigényt vagy nehezebb manőverezhetőséget eredményezhet.
A terhelést a teljes szerelvény alapján kell vizsgálni
Az első szempont a mozgatandó tömeg, amelybe egyaránt beletartozik a kocsik saját tömege és a rajtuk szállított rakomány. Ha a vontató egyszerre több kocsit húz, a teljes szerelvény terhelésével kell számolni.
A tényleges igényre az útvonal is hatással van. Ugyanaz a rakomány más követelményeket támaszt sík, egyenletes ipari padlón, mint rámpán vagy olyan területen, ahol küszöbök és kisebb szintkülönbségek találhatók.
A megfelelő kapacitás kiválasztásához ezért fontos a vontatót valós terheléssel, lehetőleg a tényleges útvonalon kipróbálni. Így már a beruházás előtt kiderülhet, hogyan viselkedik a szerelvény a szűkebb fordulóknál vagy nagyobb terhelés mellett.
Az akkumulátor méretezése a napi használathoz igazodik
Más akkumulátor-kapacitás szükséges egy olyan gépnél, amely óránként néhány rövid utat tesz meg, mint egy folyamatos milk-run körjáratnál. A tervezés során ezért a műszakonkénti működési időből és a terhelésből kell kiindulni.
A töltési lehetőségeket szintén előre kell meghatározni. Ha a gépet több műszakban használják, fontos kérdés, mikor áll rendelkezésre töltési idő, illetve szükséges-e olyan akkumulátormegoldás, amely lehetővé teszi a folyamatosabb használatot.
A rosszul méretezett akkumulátor könnyen megszakítja az egész logisztikai ciklust. Ha a vontató a műszak közepén töltésre szorul, a korábban kialakított körjárat helyett ismét ideiglenes szállítási megoldásokra lehet szükség.
A fordulási sugár és a meglévő kocsipark is döntő lehet
Egy gyártóüzemben sokszor nem a vontatási teljesítmény, hanem a rendelkezésre álló hely jelenti a korlátot. Szűk közlekedési útvonalaknál meg kell vizsgálni, hogyan fordul el a vontató az utána kapcsolt teljes szerelvénnyel.
A csatlakozási pontokat is össze kell hangolni a meglévő kocsiparkkal. Ha többféle kocsit használnak az üzemben, előre tisztázni kell, melyeket szeretnék ugyanazzal a vontatóval mozgatni, és milyen kapcsolószerkezet szükséges hozzájuk.
A lean szemlélet alapján az eszköz kiválasztásának a valós folyamatból kell kiindulnia. Előbb az útvonalat, a mennyiségeket, a gyakoriságot és a veszteségeket kell megérteni, majd ehhez érdemes gépet választani. Így kisebb az esélye annak, hogy a vállalat egy műszakilag megfelelő, a mindennapi működéshez mégsem ideális eszközbe fektessen.
Fontos jól mérhető útvonallal kezdeni
A teljes belső logisztika átszervezése helyett a bevezetést egyetlen olyan útvonalon javasolt elindítani, ahol a jelenlegi problémák jól észlelhetők. Ilyen lehet egy raktár és több közeli összeszerelő állomás közötti rendszeres anyagszállítás.
A pilot során mérhető a körjárat ideje, a műszakonkénti fordulók száma, a mozgatott árumennyiség és a korábbi kézi szállításhoz szükséges munkaidő. Ezekből már konkrét adatok állnak rendelkezésre a további beruházási döntésekhez.
Ha az első útvonalon megfelelő eredmények születnek, a rendszer fokozatosan kiterjeszthető más területekre is. Ezzel a vállalat kisebb kockázat mellett alakíthatja át a belső logisztikáját.
Miért a Lean Technology?
Az elektromos vontató kiválasztásakor a katalógusban szereplő teherbírás csak az egyik szempont. A beruházás akkor tud valódi eredményt hozni, ha a gép megfelelő útvonalon, megfelelő kocsikkal és a termelési igényekhez igazított ciklusban működik.
A Lean Technology közel egy évtizedes tapasztalattal dolgozik lean gyártási és üzemi anyagmozgatási megoldások kialakításán. Így a vontató kiválasztása összekapcsolható a teljes belső logisztikai folyamat vizsgálatával.
A meglévő anyagáramlásból indulunk ki
A Lean Technologynál a tervezést a jelenlegi belső logisztikai folyamat felmérésével kezdjük. Megvizsgáljuk a szállítási útvonalakat, a mozgatott terhek nagyságát, a napi fordulók számát, valamint azt is, milyen kocsikat használ jelenleg az üzem.
Ezek alapján választjuk ki az adott feladathoz megfelelő Zallys elektromos vontatót. A döntésnél a szükséges vontatási kapacitás mellett az útvonal adottságait, a napi használat intenzitását, az akkumulátor-igényt és a meglévő kocsipark csatlakoztathatóságát is figyelembe vesszük.
A felmérés így közvetlenül kapcsolódik a beruházási döntéshez. Nem általános teljesítményadatokból indulunk ki, hanem az adott üzem működéséhez méretezett megoldást keresünk.
A vontatót a teljes üzemi rendszerbe illesztjük
A belső anyagmozgatást nem különálló gépbeszerzésként kezeljük. A Zallys elektromos vontatók mellett csővázas rendszerekkel és manipulátorokkal is foglalkozunk, ezért a vontatás fejlesztését össze tudjuk hangolni a munkaállomások, az anyagtárolás és az üzemen belüli árumozgatás átalakításával.
Ha például egy új vontatós körjárathoz más kialakítású kocsikra, átadóállomásokra vagy tárolókra van szükség, ezeket ugyanannak a folyamatnak a részeként tervezzük meg. Így a vontató útvonala, a szállított egységek és a kiszolgált munkaállomások kialakítása egymáshoz igazíthatók.
A célunk az, hogy a kiválasztott elektromos vontató ne önmagában működjön jól, hanem illeszkedjen a teljes anyagmozgatási rendszerhez és a napi üzemi folyamathoz.
Összegzés
A kézi anyagmozgatás költsége sok apró munkafolyamat között oszlik meg, ezért számos tétel könnyen rejtve marad. A szállítással töltött munkaidő, a plusz fordulók, a korlátozott kapacitás és a fizikai terhelés azonban éves szinten már jelentős veszteséget okozhat.
Egy elektromos vontató akkor jelent valódi gazdasági előnyt, ha csökkenti a szükséges fordulók számát, nagyobb anyagmennyiség mozgatását teszi lehetővé a kezelővel, és kiszámíthatóbbá teszi az anyagellátást. A megfelelő eszköz kiválasztását ezért mindig a konkrét útvonalakra, terhelésre és jelenlegi munkaidő-ráfordításra érdemes alapozni.